Artykuł sponsorowany
Geometria złącza i pasowanie elementów jako warunek stabilnej spoiny laserowej w serii
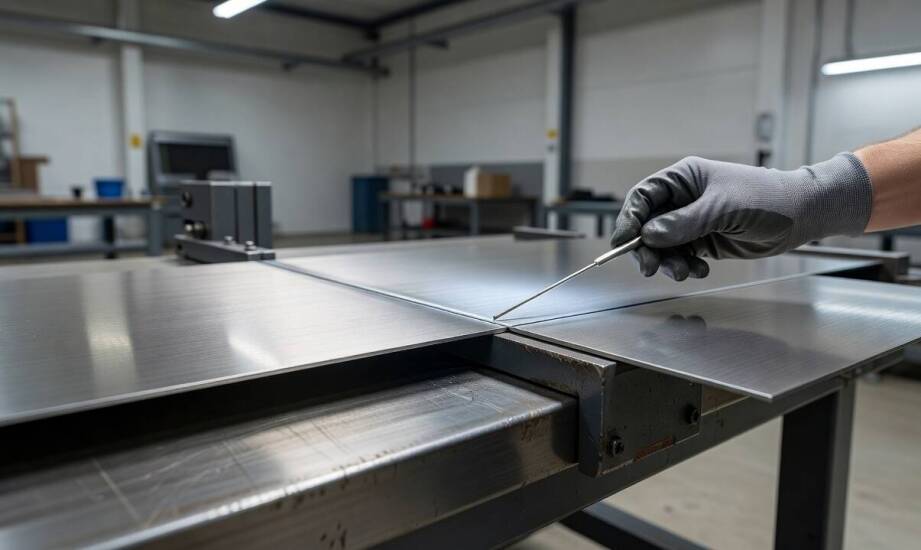
Niewielka zmiana geometrii złącza w elementach przygotowanych do procesu łączenia potrafi zaburzyć powtarzalność spoin w produkcji seryjnej bardziej niż błędne parametry maszyny. Każdy detal trafia na stanowisko z własnym zestawem odchyłek wymiarowych pochodzących z wcześniejszych etapów obróbki. Skumulowanie tych różnic w szczelinie lub w przyleganiu krawędzi pozbawia spoinę stabilności, nawet przy idealnym ustawieniu optyki głowicy. Właściwe pasowanie komponentów determinuje końcową wytrzymałość, szczelność oraz estetykę całego połączenia.
Krytyczne cechy złącza a stabilność spoiny
Szerokość szczeliny w miejscu łączenia musi pozostawać niezwykle mała, aby energia docierała do obu krawędzi jednocześnie. Literatura techniczna opisująca spawanie laserowe wskazuje sprawdzoną zasadę, według której wielkość przerwy powinna wynosić zaledwie niewielki ułamek grubości materiału, zazwyczaj poniżej dziesięciu procent. Przekrój szczeliny musi być również zbliżony do samej średnicy ogniska wiązki. Przekroczenie tych wartości sprawia, że światło przenika przez przerwę, co utrudnia pełne przetopienie i wywołuje porowatość wewnątrz struktury. Równomierne przyleganie krawędzi na całej długości styku warunkuje właściwe rozprowadzenie ciepła. Lokalne luki powodują niekontrolowane zapadanie się jeziorka spawalniczego.
Dostęp wiązki do strefy topienia wymaga odpowiednio zaplanowanego kształtu styku już na etapie projektowania detalu. Promień musi trafiać w punkt łączenia bez najmniejszych przeszkód ze strony sąsiadujących fragmentów konstrukcji. Stabilne bazowanie na przyrządzie zapobiega odkształceniom wywołanym naturalnymi naprężeniami cieplnymi podczas nagrzewania i stygnięcia metalu. Właściwie zaprojektowane mocowanie kompensuje siły skurczowe i utrzymuje krawędzie w ustalonej pozycji.
Kształt złącza zawsze zależy od specyfiki materiału oraz przewidywanych kierunków naprężeń mechanicznych. Cienkie blachy ze stali węglowej najczęściej łączy się doczołowo lub zakładkowo, co ułatwia ucieczkę ciepła i minimalizuje ryzyko miejscowych przegrzań. W przypadku aluminium wysoka przewodność cieplna wymusza błyskawiczne odprowadzanie temperatury, dlatego utrzymanie jeziorka bywa trudniejsze i często wymaga precyzyjnego dodawania spoiwa. Stal nierdzewna charakteryzuje się z kolei niską przewodnością cieplną. Ciepło szybko kumuluje się w strefie spoiny, przez co nawet minimalnie za duża szczelina prowadzi do natychmiastowych przepaleń brzegu.
Tolerancje procesowe i kumulacja odchyłek w serii
Odchyłki wymiarowe powstające po początkowych procesach cięcia czy gięcia mają decydujący wpływ na ostateczne pasowanie części. Tolerancje gładkości krawędzi po cięciu termicznym rosną naturalnie wraz z każdą kolejną dziesiątą milimetra grubości arkusza. Gięcie blachy na prasach krawędziowych wprowadza dodatkowe niedokładności kątowe oraz liniowe, które wynikają ze zjawiska powrotu sprężystego giętego metalu. Podczas łączenia podzespołów pojedyncze tolerancje ulegają zsumowaniu, tworząc zauważalne różnice w dystansie między krawędziami.
Inżynierowie z zakładu Amstal potwierdzają w praktyce, że zmienność pasowania wymusza ciągłą weryfikację stabilności zrobotyzowanych cykli wytwórczych. Skoncentrowana wiązka światła o bardzo małej średnicy wymaga niemal idealnego dolegania płaszczyzn. Zbyt duża przestrzeń między arkuszami uniemożliwia wytworzenie spójnego mostka z roztopionego metalu.
Kryteria odbioru złącza na przyrządzie opierają się na założeniu, że odchyłki muszą mieścić się w wąskich ramach akceptowalności. Niewielkie szczeliny rzędu ułamków milimetra bywają dopuszczalne, pod warunkiem że ciągłość przylegania zostaje zachowana na niemal całej długości projektowanej spoiny. Użycie drutu spawalniczego pozwala nieco złagodzić te restrykcyjne wymogi, wypełniając braki materiałowe. Gdy jednak widoczne staje się miejscowe rozwarstwienie blach, prawdopodobieństwo powstania groźnych podcięć wyraźnie rośnie. Operator zmuszony jest wówczas do ręcznej korekty położenia elementów, co zatrzymuje maszynę i burzy zaplanowany harmonogram produkcji seryjnej.
Złącza o zmiennej szczelinie w połączeniu ze słabym bazowaniem detalu generują największe straty czasu w ciągłych procesach wytwórczych. Niestabilna geometria wymusza powtarzalne ingerencje w ustawienia stanowiska zrobotyzowanego, co przeczy samej idei automatyzacji. Osiągnięcie idealnej powtarzalności połączeń wymaga ścisłej kontroli wymiarowej na długo przed aktywacją źródła światła. Prawidłowo zaprojektowane oprzyrządowanie oraz rygorystyczne przestrzeganie tolerancji podczas gięcia i cięcia skutecznie eliminują problem odrzuconych spoin. Zgranie wszystkich etapów obróbki mechanicznej decyduje o końcowym sukcesie i trwałości złącza.
Kategorie artykułów
Polecane artykuły

Jak dobrać płytę polipropylenową do agresywnych mediów, temperatury i obróbki CNC w zakładzie produkcyjnym
Wybór polipropylenu do zastosowań przemysłowych zależy bezpośrednio od warunków pracy całego elementu w instalacji. Odporność chemiczna samego materiału stanowi zaledwie jeden z kilku decydujących czynników. W zakładach produkcyjnych elementy z tego tworzywa muszą wytrzymywać agresywne media, stałe

Jak wybrać najlepsze mapy do wpinania dla edukacyjnych potrzeb w szkole
Wybór odpowiednich map do wpinania jest kluczowy dla efektywnego nauczania geografii. W artykule omówimy cechy, które powinny charakteryzować te narzędzia, aby wspierały proces edukacyjny oraz różnorodność dostępnych opcji. Zwrócimy uwagę na zastosowanie ich w różnych kontekstach edukacyjnych, co po