Artykuł sponsorowany
Jak rozpoznać właściwe elementy do wałków rozprężnych i głowic Svecom
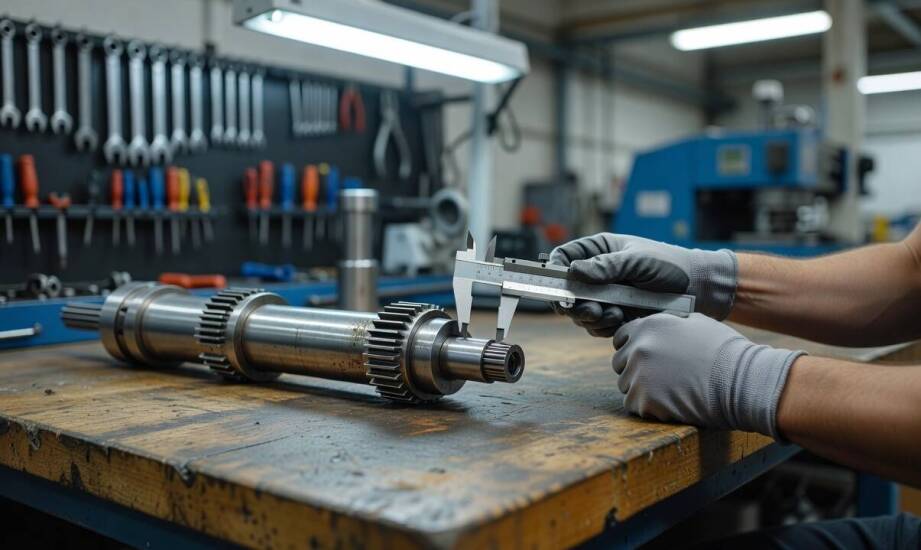
Przestój linii produkcyjnej spowodowany pomyłką przy doborze podzespołów do wałka rozprężnego lub głowicy generuje natychmiastowe straty finansowe. Elementy o zbliżonym wyglądzie zewnętrznym często różnią się średnicą rdzenia, zakresem ekspansji, materiałem korpusu albo typem mechanizmu mocującego. Taka rozbieżność uniemożliwia bezpośrednią wymianę zużytych komponentów na nowe bez wcześniejszej weryfikacji specyfikacji technicznej. W codziennej praktyce firmy ARTPOL obserwujemy, że wizualne podobieństwo komponentów bywa mylące dla operatorów maszyn. Prawidłowa identyfikacja wymaga spojrzenia na dokumentację i fizyczne oznaczenia umieszczone na korpusie urządzenia.
Jak oznaczenia na wałku i dokumentacji określają zgodność?
Każdy wałek rozprężny nosi precyzyjne oznaczenie modelu, które determinuje jego budowę i przeznaczenie. Przykładowo, wariant 640 PL to wałek pneumatyczny z listwami samocentrującymi, obsługujący rdzenie o średnicy od 38 do 600 mm przy szerokości roboczej do 9000 mm. Urządzenie to osiąga zakres ekspansji na poziomie 8 mm przy minimalnym ciśnieniu roboczym wynoszącym 5 barów. Model 638 PMK to z kolei konstrukcja pneumatyczno-mechaniczna wyposażona w wypustki, stworzona do stabilizacji rolek z gilzą. Numer seryjny umieszczony na korpusie oraz dołączona tabliczka znamionowa dostarczają danych o materiale wykonania – najczęściej jest to aluminium, stal lub włókno węglowe – a także o dopuszczalnej prędkości obrotowej. Głowice rozprężne do systemów bezwałkowych, szczególnie lekkie i ergonomiczne warianty z włókna węglowego, posiadają analogiczne grawerunki określające maksymalne obciążenie.
Rozróżnienie między elementami zużywalnymi a konstrukcyjnymi wyznacza kierunek prac serwisowych. Komponenty stykające się bezpośrednio z gilzą, w tym dętki, zawory, listwy oporowe oraz wypustki, ulegają naturalnemu wytarciu w trakcie pracy. Baza konstrukcyjna, czyli sam korpus wałka, czopy montażowe i wewnętrzne mechanizmy blokujące, zachowuje znacznie dłuższą żywotność. Sygnałem do interwencji bywa wyciek powietrza przy próbie napełnienia układu, co zazwyczaj wskazuje na uszkodzenie dętki albo nieszczelność zaworu. Zauważalny poślizg rolki mimo utrzymywania prawidłowego ciśnienia świadczy o wygładzeniu powierzchni stykowych listew. Próba regulacji układu mechanicznego nie przywróci maszynie sprawności, jeśli robocze płaszczyzny uległy fizycznej degradacji.
Ocena zgodności zamiennika z konkretną wersją urządzenia
Właściwie dopasowany komponent musi ściśle odpowiadać specyfikacji danego sprzętu, ponieważ nawet milimetrowe różnice w długości listew lub średnicy dętki uniemożliwiają poprawną pracę linii pakującej. Zamawiając odpowiednie do systemów svecom części zamienne, należy oprzeć się na katalogach producenta zawierających szczegółowe rysunki wymiarowe. Modele takie jak 640 PQL POPE używane w przemyśle papierniczym czy 641 PR z korpusem rotacyjnym posiadają dedykowane karty techniczne ułatwiające weryfikację. Numer wybijany na metalowym trzonie stanowi podstawę do odszukania właściwego schematu w dokumentacji dostarczonej z maszyną poligraficzną. Analizując specyfikację głowic rozprężnych, weryfikuje się dodatkowo rodzaj mocowania flanszy i maksymalny ciężar obsługiwanej rolki surowca.
Zgromadzenie pełnego pakietu informacji technicznych przed demontażem układu diametralnie zmniejsza ryzyko zamówienia niewłaściwego elementu. Dokumentacja fotograficzna obrazująca stopień zużycia listew i miejsca pęknięć na dętkach ułatwia identyfikację słabych punktów całego mechanizmu. Pomiary średnicy zewnętrznej korpusu wykonywane w stanie spoczynkowym oraz po maksymalnej ekspansji dostarczają twardych danych niezbędnych dla działu zaopatrzenia. Warto spisać długość roboczą wałka oraz określić typ elementów rozprężnych, dzieląc je na listwy ciągłe, punktowe wypustki lub układ płytek. Zestawienie tych wielkości z wytycznymi z tabliczki znamionowej gwarantuje precyzyjne dopasowanie materiałów eksploatacyjnych bez zgadywania.
Trafny dobór komponentów opiera się na korelacji oznaczeń z tabliczki znamionowej, faktycznego stanu zużycia maszyny i oryginalnej dokumentacji technicznej. Ograniczenie się wyłącznie do wizualnych oględzin zdemontowanego detalu prowadzi do błędów zakupowych i wydłużenia przestojów linii produkcyjnej. Utrzymanie wysokiej wydajności zakładów poligraficznych i producentów opakowań wymaga systematycznej kontroli parametrów pracy wałków pneumatycznych. Regularna weryfikacja szczelności i stanu powierzchni roboczych pozwala zaplanować wymianę wyeksploatowanych dętek i listew ze sporym wyprzedzeniem.
Kategorie artykułów
Polecane artykuły

Jak dobrać płytę polipropylenową do agresywnych mediów, temperatury i obróbki CNC w zakładzie produkcyjnym
Wybór polipropylenu do zastosowań przemysłowych zależy bezpośrednio od warunków pracy całego elementu w instalacji. Odporność chemiczna samego materiału stanowi zaledwie jeden z kilku decydujących czynników. W zakładach produkcyjnych elementy z tego tworzywa muszą wytrzymywać agresywne media, stałe

Jak wybrać najlepsze mapy do wpinania dla edukacyjnych potrzeb w szkole
Wybór odpowiednich map do wpinania jest kluczowy dla efektywnego nauczania geografii. W artykule omówimy cechy, które powinny charakteryzować te narzędzia, aby wspierały proces edukacyjny oraz różnorodność dostępnych opcji. Zwrócimy uwagę na zastosowanie ich w różnych kontekstach edukacyjnych, co po