Artykuł sponsorowany
Złącze schodkowe po klejeniu na zimno — jak stopnie i warstwy kleju rozkładają naprężenia
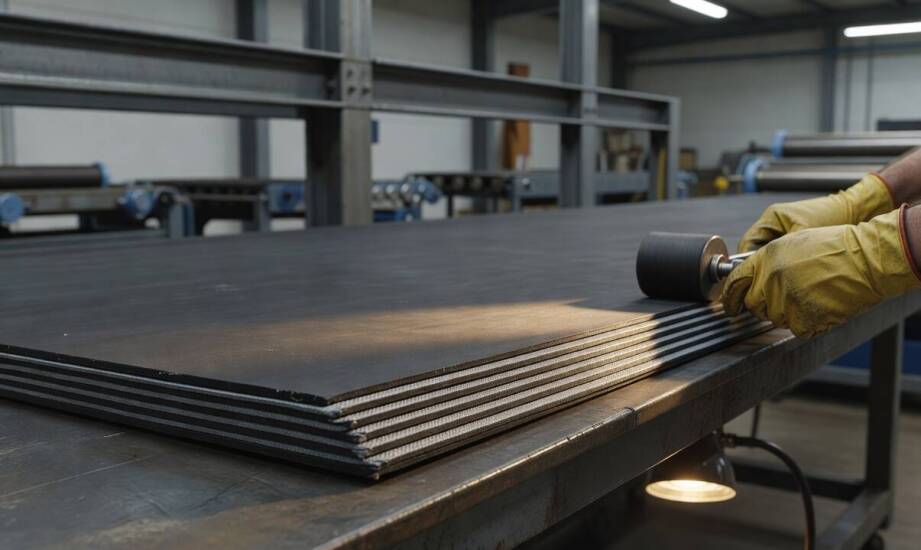
Awaria złącza po procesie łączenia obwodowego często wynika nie z jakości użytego spoiwa chemicznego, lecz z niewłaściwie zaprojektowanej geometrii schodka. Zbyt krótki stopień lub błędnie dobrany kąt cięcia wywołuje niebezpieczne, lokalne koncentracje naprężeń we wnętrzu rdzenia. Prowadzą one do przedwczesnego rozerwania pasa, nawet w sytuacjach, gdy sama warstwa wiążąca utwardziła się w pełni poprawnie i uzyskała nominalne parametry wytrzymałościowe. Prawidłowo wykonane łączenie wymaga precyzyjnego dopasowania parametrów cięcia do budowy taśmy, warunków środowiskowych oraz sił występujących na konkretnym obiekcie przemysłowym. Zrozumienie mechaniki rozkładu obciążeń pozwala uniknąć najczęstszych błędów serwisowych i znacznie wydłuża bezawaryjną pracę ciągów technologicznych.
Przeczytaj również: Części zamienne a bezpieczeństwo – dlaczego nie warto oszczędzać na jakości?
Geometria złącza schodkowego a fizyka naprężeń
Złącze schodkowe sprawdza się najlepiej w układach pracujących pod znacznym obciążeniem mechanicznym. Taka wielowarstwowa konstrukcja jest absolutnie niezbędna, gdy przenośnik wymaga wysokiej wytrzymałości na wzdłużne rozciąganie oraz dużej elastyczności podczas wielokrotnego zginania. Nie każdy system transportowy potrzebuje identycznej konfiguracji parametrów. Lżejsze linie o mniejszym napięciu roboczym i mniejszej liczbie przekładek mogą bezpiecznie funkcjonować w oparciu o prostsze metody spajania. Ciężki przemysł wydobywczy, cementownie i długie trasy o ciągłym trybie pracy wymagają jednak precyzyjnie wyliczonej liczby stopni oraz ściśle określonej długości zakładek.
Przeczytaj również: Kluczowe elementy skutecznego procesu konfekcjonowania towarów
Kąt cięcia bezpośrednio determinuje całkowitą powierzchnię styku łączonych materiałów. Standardowe formowanie obrysu pod kątem 60 stopni skutecznie wydłuża zakładkę, co pozwala bezpiecznie rozłożyć destrukcyjne siły ścinające na znacznie większym obszarze spoiny. Podstawowa zasada technologiczna zakłada, że optymalna liczba stopni zawsze odpowiada liczbie przekładek pomniejszonej o jeden. Dłuższe zakłady zauważalnie obniżają maksymalne wartości naprężeń w samej spoinie, chroniąc zewnętrzne krawędzie przed kaskadowym oderwaniem. Odpowiednia długość stopnia tworzy centralne strefy wolne od skrajnych obciążeń poprzecznych. Zbyt krótkie stopnie koncentrują natomiast siły w pojedynczych punktach styku, co drastycznie skraca czas żywotności całego łączenia.
Przeczytaj również: Jakie udogodnienia oferują autokary na wynajem podczas kolacji biznesowych?
Wpływ rdzenia i grubości na układ warstw klejących
Wewnętrzna struktura rdzenia decyduje o finalnych parametrach geometrycznych złącza. Taśmy z osnową poliestrową i wątkiem nylonowym, oznaczane symbolem EP, charakteryzują się znikomym wydłużeniem wzdłużnym podczas normalnej pracy. Wymagają one zachowania znacznie dłuższych stopni, aby skutecznie zapobiegać powstawaniu niszczących naprężeń ścinających w utwardzonej warstwie chemicznej. Konstrukcje typu NN, wykorzystujące elastyczny nylon w obu kierunkach splotu, zapewniają większą podatność struktury na zginanie. Taka budowa pozwala na zastosowanie nieco krótszych zakładów, pod warunkiem rygorystycznego dopasowania całego układu do fizycznych promieni gięcia na bębnach zwrotnych.
Grubość pasa stanowi kolejny kluczowy parametr określający liczbę stopni oraz skomplikowany schemat dystrybucji preparatów wiążących. Wieloprzekładkowe, grube taśmy wymuszają tworzenie głębokich, wielostopniowych profili przestrzennych. Wymaga to specyficznego, warstwowego rozplanowania chemii. Przeprowadzając profesjonalne klejenie taśm przenośnikowych na zimno, technicy aplikują substancję w bardzo cienkich, precyzyjnych powłokach. Zwiększona grubość profilu wymusza nałożenie dwóch bazowych powłok penetrujących oraz trzeciej warstwy kontaktowej, co chroni głębokie stopnie przed wysychaniem. Rozbicie procesu na kilka odrębnych aplikacji z odpowiednimi czasami odparowywania rozpuszczalników zapobiega zamykaniu osłabiających pęcherzyków powietrza między przekładkami.
Eksperci reprezentujący markę BELTOR wykonują takie wymagające zadania serwisowe bezpośrednio na liniach produkcyjnych z wykorzystaniem mobilnego sprzętu. Zespół zdejmuje wierzchnią osłonę gumową i starannie przecina rdzeń nośny pod zadanym wcześniej kątem. Następnie serwisanci zestopniowują końce i szorstkują odsłonięte powierzchnie za pomocą specjalnych tarcz z węglika wolframu, co mocno powiększa obszar aktywny dla wiązań. Po równomiernym rozprowadzeniu warstw i dokładnym dociśnięciu całej strefy wałkami układ pozostaje w spoczynku, aby spoiwo osiągnęło całkowitą polimeryzację.
Mechaniczne skutki niewłaściwego profilowania
Błędy popełnione podczas ustalania proporcji geometrii skutkują poważnymi komplikacjami eksploatacyjnymi na całej długości trasy przenośnika. Zbyt ostra lub wyjątkowo agresywna konfiguracja schodków generuje ciągłe problemy kinematyczne. Bardzo krótkie stopnie w zestawieniu ze stromym kątem cięcia powodują twarde usztywnienie zregenerowanego fragmentu pasa. Podczas przejścia przez bębny napędowe, napinające oraz ułożyskowane rolki trasowe złącze nie poddaje się swobodnemu profilowaniu nieckowemu. Powstają wtedy ogromne naprężenia poprzeczne, a sztywne krawędzie zaczynają samoczynnie odstawać od płaszczyzny bazowej pasa.
Strome i mało elastyczne łączenie stanowi również słaby punkt w kontakcie z układami czyszczącymi. Ostre, wystające załamania krawędzi niezwykle łatwo zahaczają o twarde zgarniacze czołowe lub podłużne skrobaki z poliuretanu. Regularne uderzenia listew czyszczących o sztywny schodek wywołują błyskawiczne zdzieranie zewnętrznych powłok ochronnych i wyrywanie sporych fragmentów gumy okładkowej. Z drugiej strony, nazbyt płytka geometria, bazująca na długich stopniach i bardzo małym kącie cięcia, niebezpiecznie zmniejsza gęstość splotu. Przesadnie wyciągnięte schodki osłabiają spójność strukturalną całej strefy naprawczej, czyniąc ją podatną na podłużne rozwarstwianie pod wpływem ciężkich obciążeń uderzeniowych z kosza zasypowego.
Właściwie zaprojektowana geometria złącza schodkowego stanowi bezpośredni wynik dokładnej analizy konstrukcji nośnej, parametrów napędowych maszyny oraz specyfiki i twardości transportowanego materiału. Rygorystyczne uwzględnienie grubości pasa, typu zastosowanego rdzenia tekstylnego oraz skrupulatne nałożenie poszczególnych warstw klejących pozwala trwale zabezpieczyć linię technologiczną. Solidnie spasowane połączenie mechaniczne dystrybuuje fizyczne siły ścinające w sposób, który sprawia, że naprawiony odcinek niemal całkowicie dorównuje wytrzymałością nienaruszonej strukturze oryginalnej taśmy.
Kategorie artykułów
Polecane artykuły

Jak wybrać najlepsze mapy do wpinania dla edukacyjnych potrzeb w szkole
Wybór odpowiednich map do wpinania jest kluczowy dla efektywnego nauczania geografii. W artykule omówimy cechy, które powinny charakteryzować te narzędzia, aby wspierały proces edukacyjny oraz różnorodność dostępnych opcji. Zwrócimy uwagę na zastosowanie ich w różnych kontekstach edukacyjnych, co po

Przegląd rynku opon do widłowych wózków – co warto wiedzieć?
Opony do wózków widłowych odgrywają kluczową rolę w codziennej eksploatacji tych urządzeń, wpływając na bezpieczeństwo i wydajność pracy. Wybór odpowiednich modeli jest istotny dla efektywności operacji magazynowych i transportowych. Właściwe ogumienie zapewnia lepszą przyczepność, stabilność oraz k